 График работы:


Лоток выглядит проще обычной коробки, но именно отсутствие лишних стенок делает его конструкцию требовательной к точности. Хороший гофролоток должен держать форму под нагрузкой, удобно собираться и не мешать автоматической укладке продукции. Поэтому производство начинается задолго до высечки.
Сырье определяет поведение готового лотка
Для начала подбирают картон с учетом веса продукции, влажности, способа транспортировки и будущей штабелировки. Здесь важна не только общая плотность материала.
У гофрокартона работают сразу несколько компонентов:
- лайнеры принимают внешнюю нагрузку;
- гофрированный слой работает как своеобразный амортизирующий каркас;
- клеевой слой соединяет их в единую конструкцию.
Если материал выбран с чрезмерным запасом, лоток становится тяжелее и дороже. Если запаса недостаточно, стенки начинают деформироваться уже при укладке продукции.
Формирование гофрокартона
На гофроагрегате плоский бумажный материал превращается в многослойное полотно. Бумага для гофрированного слоя проходит через нагретые валы, которые формируют волну заданной геометрии, после чего соединяется с лайнерами клеем.
Профиль гофры здесь имеет значение. Высота и шаг волны влияют на жесткость, амортизацию и толщину готового материала. Поэтому одинаковая марка бумаги в разных комбинациях может дать совершенно разный результат.
Проектирование и высечка
Когда материал готов, из него формируют заготовку будущего лотка. На этом этапе особенно важна точность линий сгиба.
Слишком глубокая биговка ослабляет картон. Слишком слабая – затрудняет сборку и заставляет рабочий или упаковочную машину прикладывать лишнее усилие.
Конструкция может включать:
- усиленные борта;
- двойное дно;
- фиксаторы продукции;
- замковые соединения;
- специальные угловые элементы.
Именно геометрия часто позволяет получить нужную жесткость без увеличения толщины картона.
Сборка и контроль
После высечки заготовки формуют и, если предусмотрено конструкцией, склеивают. На автоматизированном производстве особенно важно, чтобы все элементы складывались стабильно: небольшое отклонение в геометрии на одной детали превращается в проблему на сотнях изделий.
Контролируют не только внешний вид. Проверяют размеры, качество биговки, прочность соединений и способность готового лотка сохранять форму.
Для продукции, которая будет штабелироваться, отдельно оценивают поведение конструкции под нагрузкой. Лоток может выглядеть идеально на столе и совершенно иначе вести себя в стопке.
Где чаще всего появляется брак
На практике слабые места обычно возникают не из-за одной крупной ошибки, а из-за нескольких небольших отклонений:
- нестабильная влажность бумаги;
- неправильная настройка клеевого узла;
- смещение при высечке;
- слишком агрессивная биговка;
- несоответствие фактических размеров расчетным.
Поэтому качественный лоток – результат не одного удачного этапа, а согласованной работы всей цепочки.
Именно в этом и состоит главный производственный нюанс: конструкцию нельзя оценивать отдельно от материала и оборудования. Хороший проект должен быть не просто прочным на чертеже. Он должен стабильно производиться, собираться без мучений и выполнять свою задачу уже на складе, в транспорте и на линии упаковки.
 Производство гофроупаковки в России сокращается на фоне роста мощностей по переработке
Учредитель компании «Гофромир» Сергей Новиков связывает изменения с динамикой спроса, ростом себестоимости и новыми требованиями к утилизации.
 Подарочная упаковка как часть продукта: как коробка работает на бренд и продажи
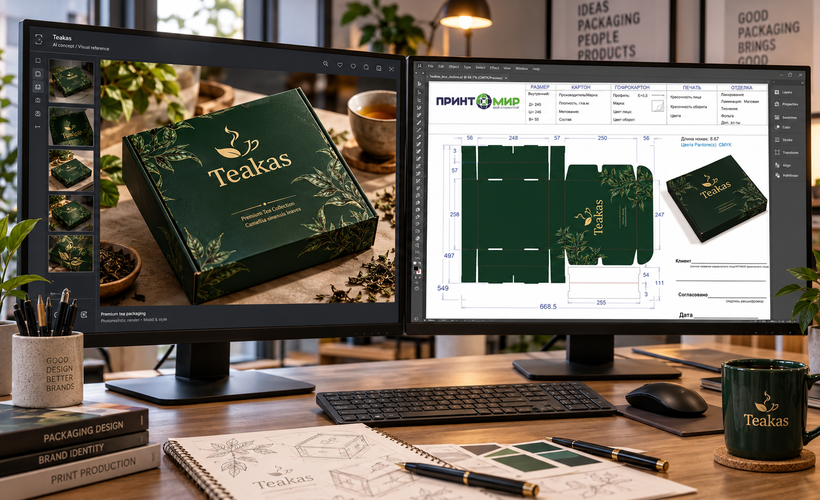 От ИИ-идеи до тиража: что нужно проверить перед производством упаковки
 «Гофромир» рассказал КИНДЕРinfo о трендах упаковки для детских товаров
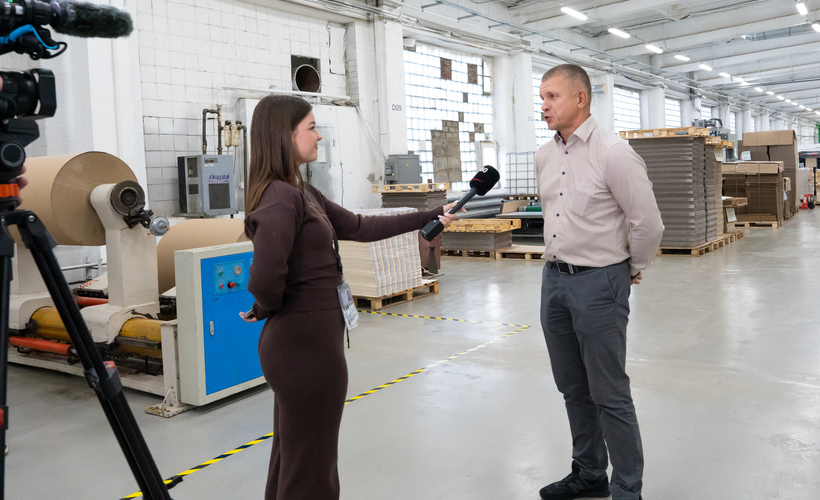 Пресс-тур на полиграфическое производство «Принтомир», входящее в группу компаний «Гофромир»
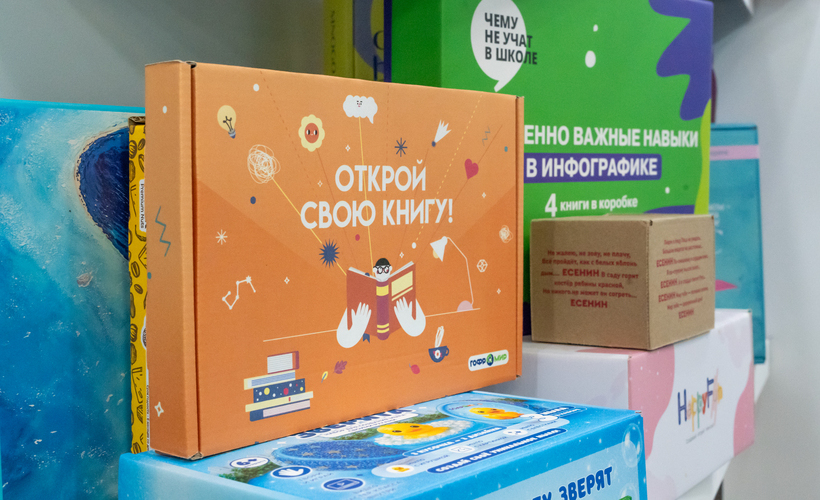 Какая упаковка вызывает доверие покупателя


 Главная
 Каталог
 Поиск
 Калькулятор
 Коробки с печатью

